


エアーツール
2026.10.06
【基礎知識】ベベラーの種類と使い分け・安全ルール
ベベラーは、鋼板やアルミ板などのエッジ(角部)を切削し、C面やR面に加工する面取り専用の工具です。圧縮空気を動力源とするものを「エアーベベラー」と呼びます。
面取りはディスクグラインダーでも行えますが、ベベラーはガイドをワークに沿わせて加工するため、一定の面取り量を保ちやすいのが特長です。溶接前の開先加工や塗装前のエッジ処理、バリ取りなど、面取りを連続して行う作業に使われています。
この記事では、ベベラーの用途やディスクグラインダーとの違い、作業内容に合わせた選び方、安全に使うためのポイントをご紹介します。
ベベラーとは
ベベラーは、回転するカッターチップで材料のエッジを切削し、一定の形状に面取りする工具です。「ベベル(bevel)」には、斜面や面取りという意味があります。
工具先端のフランジやガイドローラーをワークに沿わせて送ることで、設定した面取り量を保ちながら加工しやすくなっています。
〈ベベラーの特長〉
- 一定の面取り量で連続加工しやすい
- C面やR面など、用途に合わせた面取りができる
- 長い直線部分の面取りに使いやすい
- カッターチップで切削するため、砥石による研削とは加工方法が異なる
C面取りとR面取りの違い
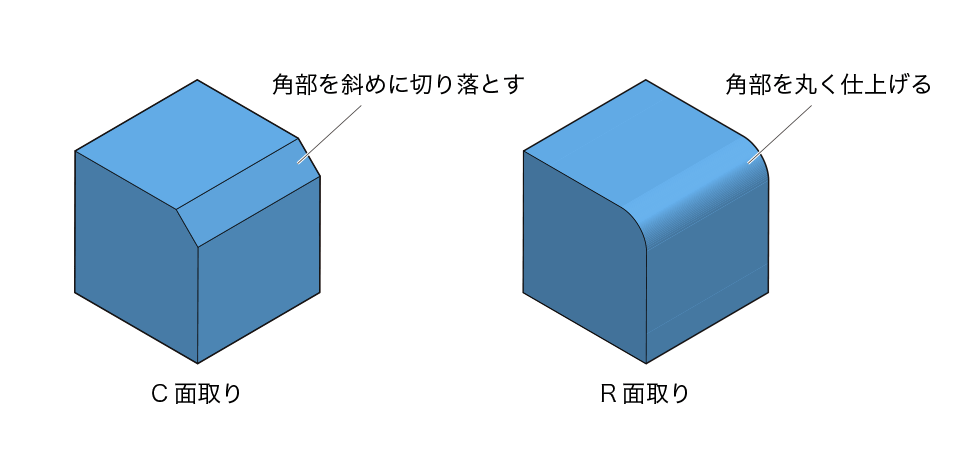
面取りには、大きく分けて「C面取り」と「R面取り」があります。
C面取りの「C」はChamfer(面取り)を表し、「C3」「C5」などの寸法で指定されます。R面取りの「R」はRadius(半径)を表し、「R2」「R3.5」などの寸法で指定されます。
〈C面取りとR面取り〉
| 面取り形状 | 形状 | 主な用途 |
| C面取り | 角部を斜めに切り落とす | 開先加工、バリ取り、角部の処理など |
| R面取り | 角部を丸く仕上げる | 塗装前のエッジ処理、鋭利な角部の処理など |
ベベラーの主な用途
ベベラーは、溶接前の開先加工や塗装前のエッジ処理、切断後のバリ取りなどに使われます。
溶接前の開先加工
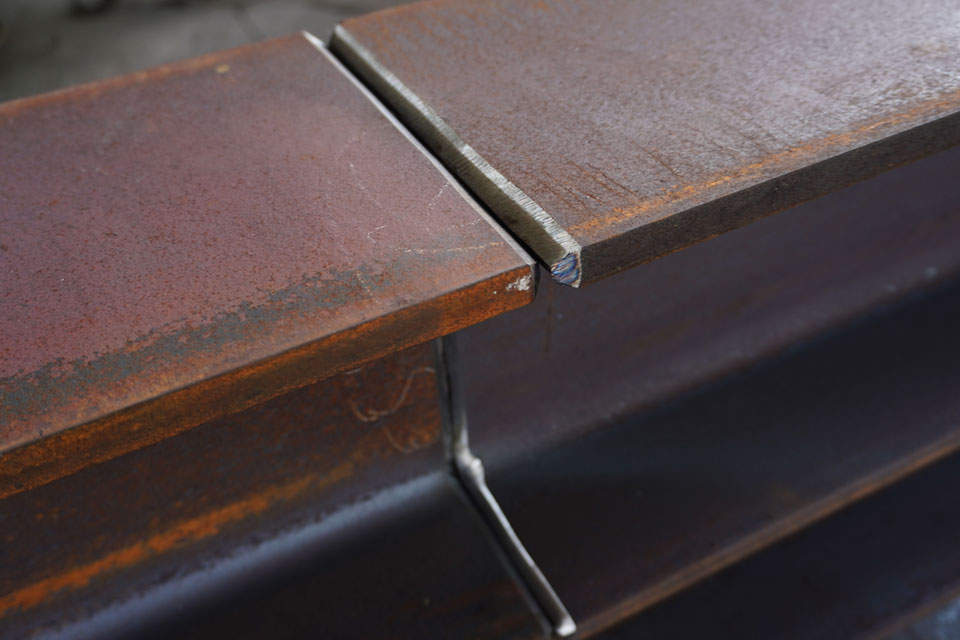
厚板同士を溶接するときは、溶接部に必要な溶け込みを確保するため、材料の端部を斜めに加工する「開先加工」を行います。
ベベラーは、設定した面取り量でエッジを連続して切削できるため、鋼板などの開先加工に使われます。ガス切断やディスクグラインダーによる加工に比べ、長い直線部分の面取り量をそろえやすいのが特長です。
塗装前のエッジ処理

鋼材の鋭いエッジは、平面部分に比べて塗膜の厚さを確保しにくく、防食性能に影響することがあります。そのため、塗装前に角部を丸めるエッジ処理が行われます。
船舶分野では、IMO(国際海事機関)の塗装性能基準「PSPC」において、対象となる鋼材のエッジについて、半径2mm以上の丸みを付ける処理、3パス研削、または同等以上の処理が求められています。
R面取りに対応したベベラーは、こうした塗装前のエッジ処理にも使われています。
バリ取り・角部の処理
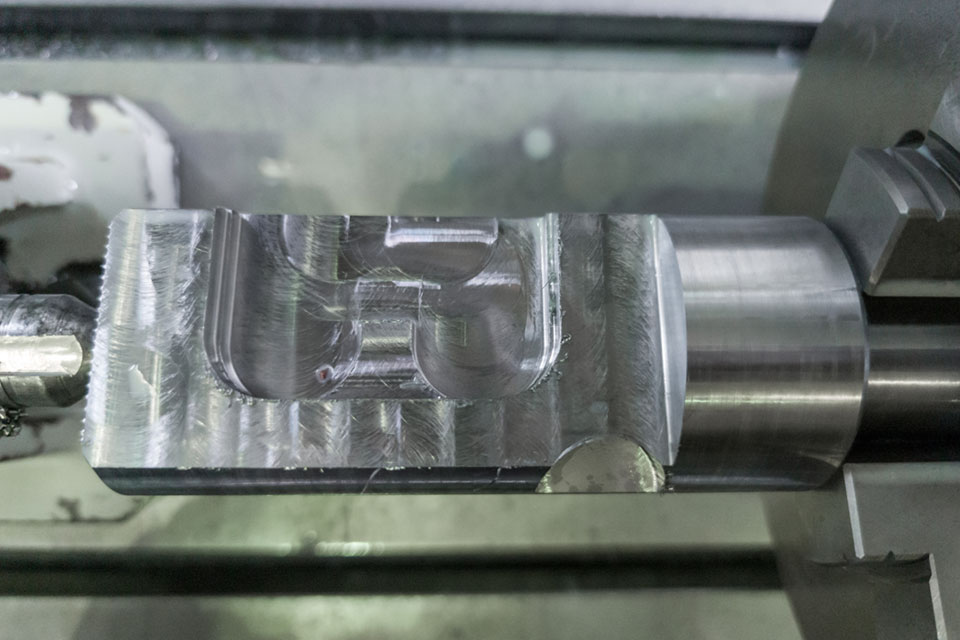
切断後の鋼板や機械部品には、鋭いバリや角が残ることがあります。組立時の引っ掛かりや作業者のけがを防ぐため、こうした部分にも面取りが行われます。
同じ寸法のワークを繰り返し加工するときは、ガイドに沿って加工できるベベラーを使うことで、面取り量をそろえやすくなります。
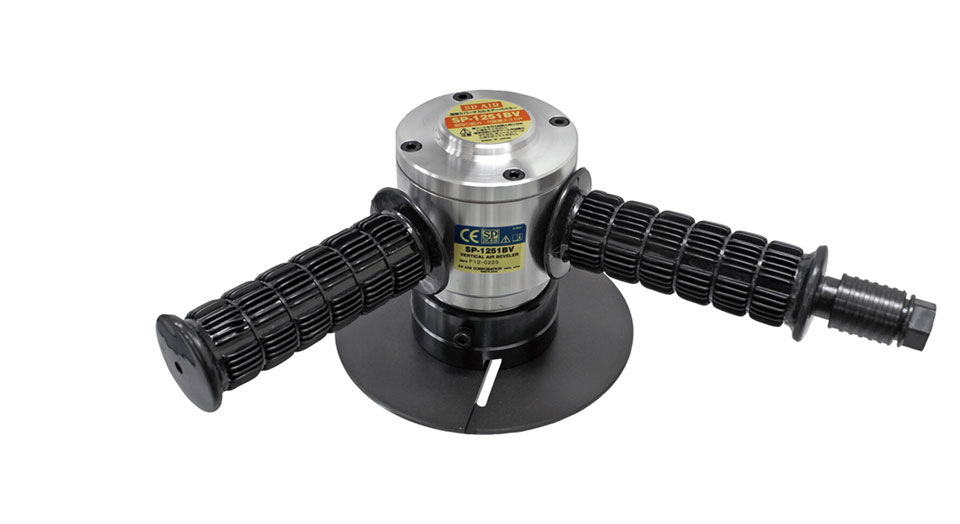
ベッセルのエスピーエアー(SP AIR)ベベラーは、用途に応じたモデルをご用意しています。被削材と必要な面取り量が分かれば最適な機種をご提案できますので、お気軽にお問い合わせください。
ベベラーとディスクグラインダーの違い
面取りには、ベベラーだけでなくディスクグラインダーも使われます。
どちらも材料のエッジを削れますが、一般的なベベラーはカッターチップによる「切削」、ディスクグラインダーは砥石による「研削」で加工する点が異なります。
〈ベベラーとディスクグラインダーの違い〉
| 項目 | ベベラー |
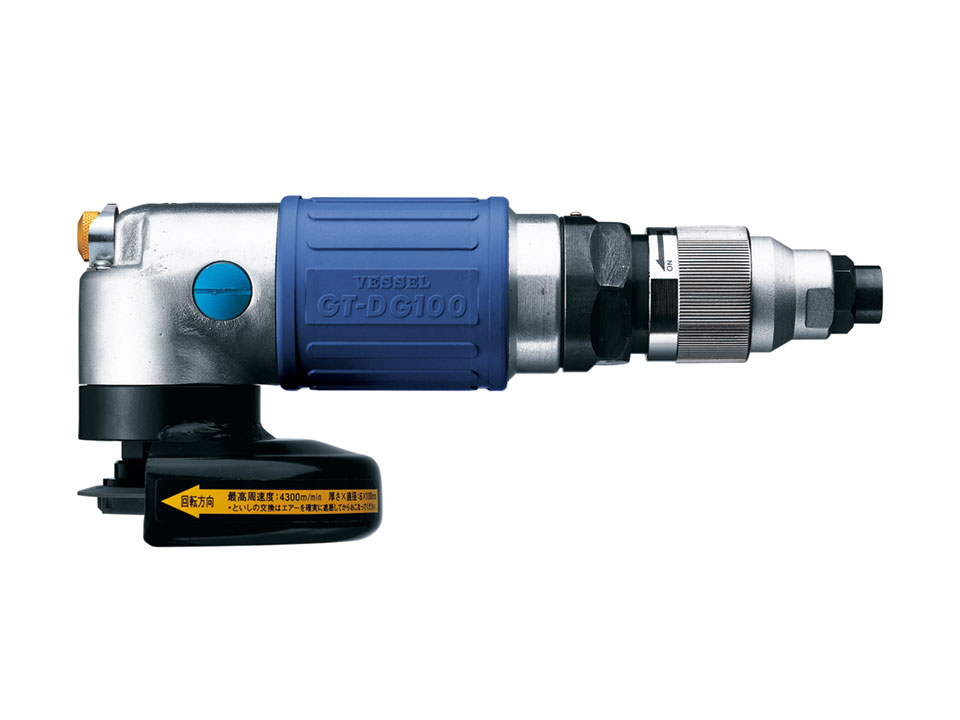 ディスクグラインダー |
| 主な用途 | 面取り | 研削、切断、面取りなど |
| 加工方法 | カッターチップによる切削 | 砥石による研削 |
| 面取り量 | ガイドに沿わせるため一定に保ちやすい | 工具の角度や当て方によって変わりやすい |
| 仕上がり | 一定した形状に加工しやすい | 当て方によって研削目や形状に差が出やすい |
| 長い直線の面取り | 連続加工しやすい | 面取り量を確認しながら加工する |
ベベラーは、面取りする寸法をそろえて繰り返し加工する作業に向いています。一方、ディスクグラインダーは、面取りだけでなく研削や切断にも使えるため、1台で幅広い作業に対応できます。
「一定の寸法で面取りしたい」「長いエッジを連続して加工したい」ときはベベラー、部分的な研削や切断にも使いたいときはディスクグラインダーというように使い分けます。
作業内容から選ぶ、ベベラーの使い分け
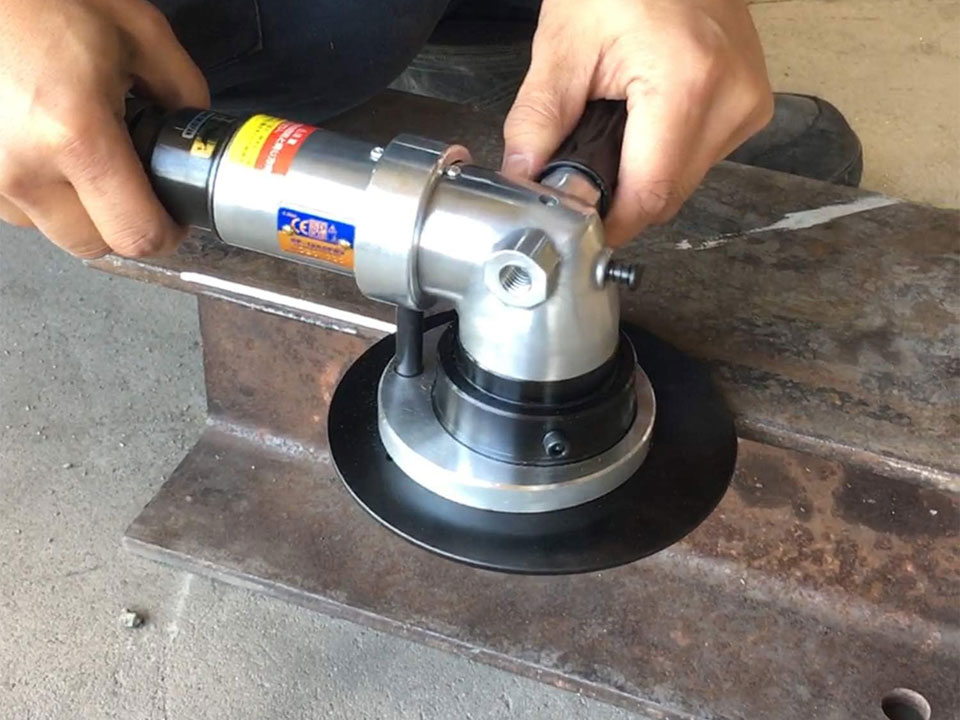
ベベラーは、必要な面取り形状や面取り量だけでなく、被削材、ワークの形状、使用する場所などから選びます。
〈ベベラーを選ぶときのポイント〉
| 作業内容・条件 | 確認するポイント |
| 斜めに面取りしたい | C面の加工能力、加工角度 |
| 角部を丸くしたい | 対応するR寸法 |
| アルミを加工したい | アルミへの対応、切粉の付着対策 |
| 長い直線を加工したい | ハンドル形状、保持しやすさ、本体出力 |
| エアー設備のない場所で使いたい | AC100Vなどの電動タイプ |
| 穴の内周を加工したい | 最小加工穴径 |
| 薄板を加工したい | 最小板厚 |
面取り形状と面取り量から選ぶ
最初に確認するのが、必要な面取り形状と面取り量です。
C面取りとR面取りでは使用するカッターチップが異なり、機種ごとに加工できる寸法も決まっています。一部の機種では、カッターチップやガイドローラーなどを交換することで、異なる面取り寸法に変更できます。
被削材から選ぶ
鋼材、軟鉄、アルミなど、加工する材料によって適した機種やカッターチップが異なります。
特にアルミは、加工時に切粉がカッターチップへ付着しやすいため、アルミ加工に対応した機種を選ぶことが重要です。
ハンドル形状から選ぶ
ベベラーには、本体を横向きに保持するタイプのほか、上から力を掛けやすいバーチカルタイプがあります。
長い直線部分を連続して加工するときや、大きな面取りを行うときは、加工能力だけでなく、工具を安定して保持できるかも確認します。
動力源から選ぶ
ベベラーには、圧縮空気で動くエアー式のほか、AC100V電動式や高周波式があります。
エアー設備のある工場ではエアー式、エアー配管のない作業場所ではAC100V電動式、高周波電源を使用する設備では高周波式など、使用環境に合わせて選びます。
加工できるワークの寸法を確認する
穴の内周を面取りするときは「最小加工穴径」、薄板を加工するときは「最小板厚」を確認します。
フランジやガイドローラーがワークに正しく当たらない寸法では、安定した面取りができません。加工するワークの形状や寸法と、工具本体の仕様を確認して選んでください。
ベベラーは「面取り量」だけでなく、「何を削るか」「どこを削るか」「どこで使うか」まで確認して選びましょう。
ベベラーを安全に使うためのルール
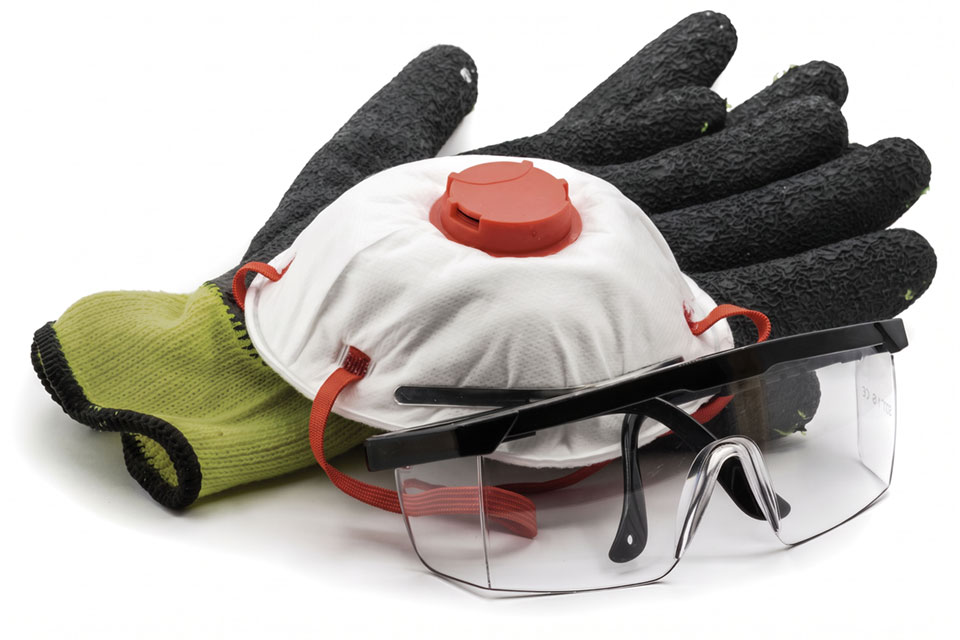
ベベラーは、カッターチップを高速で回転させて金属を切削する工具です。加工中には鋭い切粉が発生するため、工具の取扱説明書を確認し、安全な作業環境を整えて使用します。
保護具を正しく着用する
面取り加工では、金属の切粉が飛散します。保護メガネやフェイスシールド、安全靴など、作業内容に合った保護具を使用してください。
粉じんが発生する作業では防じんマスクを使用し、切粉の排出方向が自分や周囲の作業者へ向かないよう注意します。
切粉は鋭く高温になることがあります。加工直後の切粉やワークにも注意しましょう。
チップ交換や点検時はエアー・電源を切る
カッターチップの交換や点検を行うときは、エアーホースを外す、電源プラグを抜くなど、工具が作動しない状態にしてから作業します。
チップに欠けや異常な摩耗がないか、取り付け部に緩みがないかも確認してください。
工具を始動してからワークに当てる
工具をワークに当てた状態で始動すると、カッターチップに急激な負荷が掛かり、工具が反動を受けたり、チップを破損したりするおそれがあります。
工具を先に始動し、回転が安定してからゆっくりとワークへ当てます。必要以上に強く押し付けず、安定した速度で送ります。
ワークを確実に固定する
加工中にワークが動くと、面取り量が安定しないだけでなく、工具の反動につながります。
動く可能性のあるワークは、バイスやクランプなどを使って確実に固定してから作業します。
規定の空気圧力で使用する
エアーベベラーは、取扱説明書に記載された空気圧力を守って使用します。
空気圧力が低すぎると十分な能力が得られず、規定を超える圧力では工具に過大な負荷が掛かります。レギュレーターで適正な圧力に調整し、給油が必要な機種では指定された方法で給油してください。
能力が足りないときに空気圧力を上げるのではなく、面取り量や被削材に合った機種かどうかを確認しましょう。
- 関連記事
- 圧縮空気とエアーコンプレッサーについて
ベッセルでは、C面・R面の加工に対応するエアーベベラーをはじめ、軟鉄・アルミ用、AC100V電動式、高周波式など、用途に合わせたベベラーをラインナップしています。
被削材や必要な面取り形状・面取り量、加工するワークの寸法などから機種を選定できます。ベベラーの選定でお困りの際は、お気軽にお問い合わせください。


面取りする形状や寸法によって、使用するベベラーやカッターチップが変わります。まず「C面かR面か」「どのくらい面取りするか」を確認しましょう。